
- completo
- Nome del prodotto
- parola chiave
- Modello di prodotto
- Riepilogo del prodotto
- Descrizione del prodotto
- Ricerca full-text
 Italiano

numero Sfoglia:0 Autore:Editor del sito Pubblica Time: 2026-10-23 Origine:motorizzato


I giocatori disprezzano quando gli inceppamenti dei barili rovinano la loro partita. Un gioco rovinato spesso è dovuto a tolleranze di produzione scadenti. Nel settore altamente competitivo del paintball, la perfezione sferica determina le prestazioni del prodotto sul campo. Le palline di paintball perfettamente rotonde garantiscono stabilità aerodinamica e velocità costante. Prevengono inoltre catastrofici malfunzionamenti dei marker. Anche le deviazioni microscopiche causano curve di volo imprevedibili o rotture della camera. Ciò danneggia immediatamente la reputazione del marchio di un produttore.
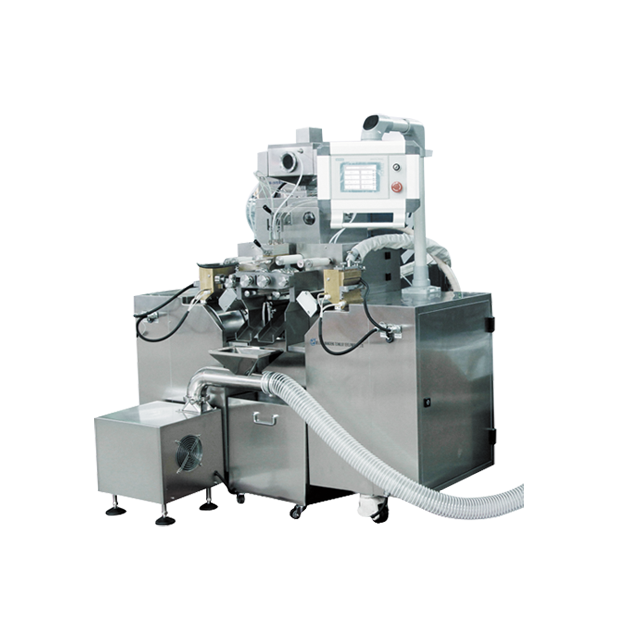
La comprensione di questa precisa geometria inizia in fabbrica. I paintball sono essenzialmente capsule di gelatina a guscio spesso specializzate. I produttori si affidano a una macchina di produzione Paintball dedicata che utilizza la tecnologia avanzata degli stampi rotanti. Gli operatori devono monitorare l'intero ciclo dalla formazione del nastro alla polimerizzazione finale. Analizzeremo il modo in cui gli ingegneri verificano e mantengono le tolleranze sferiche utilizzando calibrazione in tempo reale, ispezioni ottiche e sistemi di essiccazione controllati.
Le palle di paintball viaggiano a velocità che raggiungono i 300 piedi al secondo. A queste velocità estreme, la fisica del volo richiede una simmetria assoluta. La resistenza uniforme dell"aria mantiene la traiettoria diritta. Al contrario, una variazione di un millimetro crea una forma a uovo. La pressione atmosferica irregolare induce un effetto Magnus irregolare. Il proiettile si aggancerà o si tufferà in modo imprevedibile. Per i giocatori di tornei, un paintball fuori turno è del tutto inutile.
Inoltre, i marcatori moderni operano con tolleranze eccezionalmente strette. Le dimensioni del foro della canna corrispondono esattamente al calibro per la massima efficienza dell"aria. Le palline di paintball deformate generano un forte attrito e una tenuta d"aria inadeguata. Se l"asse è troppo largo, il guscio si frattura all"interno della camera. Questa rottura del barile lascia dietro di sé gelatina appiccicosa e residui di vernice. I colpi successivi si curveranno selvaggiamente finché il giocatore non pulirà l"attrezzatura.
Gli standard del settore impongono una rigorosa tolleranza di rotondità di più o meno 0,005 pollici su tutti gli assi. Il raggiungimento di questa precisione microscopica richiede attrezzature sofisticate e rigorosi protocolli di controllo qualità durante tutto il ciclo produttivo.
La creazione di una sfera piena di liquido dipende in gran parte dalla tecnologia farmaceutica. I paintball funzionano come grandi capsule softgel resistenti. Le capsule mediche standard sono generalmente oblunghe per una facile deglutizione. Gli utensili per paintball, tuttavia, sono progettati esclusivamente per produrre sfere impeccabili.
Due nastri di gelatina continui guidano il processo di incapsulamento. Passano attraverso rulli lubrificanti e convergono tra rulli controrotanti. Questi rulli presentano cavità emisferiche abbinate lavorate con estrema precisione. Gli stampi premono insieme, costringendo i nastri di gelatina nelle cavità per formare le metà del guscio.
Nello specifico, la sagomatura vera e propria avviene in corrispondenza del cuneo di iniezione. Questo componente in ottone riscaldato si trova proprio sopra il punto di convergenza dello stampo. Nell"esatto millisecondo le matrici formano una guarnizione, la pompa inietta un volume preciso di vernice liquida. La pressione idraulica spinge la gelatina flessibile verso l"esterno. La capsula si espande in una forma rotonda perfetta prima che l"utensile la tagli e la sigilli completamente.
Gli operatori non possono attendere il lotto finito per individuare i difetti. La valutazione in tempo reale mantiene i macchinari calibrati e riduce al minimo gli sprechi di materiale.
Il campionamento micrometrico manuale rimane il metodo fondamentale in officina. Gli operatori prelevano lotti casuali dallo scivolo di uscita ogni venti minuti. Utilizzando micrometri digitali calibrati, misurano gli assi cucitura-cucitura, polo-polo e diagonale. Variazioni oltre la soglia accettabile richiedono aggiustamenti immediati della macchina.
Lo spessore del nastro di gelatina influisce direttamente sulla geometria finale. Un nastro a sinistra più spesso crea una distribuzione di massa asimmetrica. La capsula si raffredderà assumendo una forma ovale. Gli ingegneri lo monitorano utilizzando misuratori laser prima che il nastro raggiunga l"utensileria. Le scatole di distribuzione devono produrre spessori identici, in genere compresi tra 0,030 e 0,040 pollici.
Il campionamento manuale lascia spazio all’errore umano. Per colmare questa lacuna, le strutture moderne vengono aggiornate a un incapsulatore intelligente Softgel . Questi sistemi sono dotati di ispezione ottica automatizzata. Le telecamere ad alta velocità scansionano le capsule che cadono dagli strumenti. Il software analizza la geometria a 360 gradi in millisecondi. L'interfaccia PLC avvisa immediatamente gli operatori in caso di deviazioni, rifiutando automaticamente le capsule non conformi alle specifiche.
La sincronizzazione meccanica non è negoziabile. Piccole discrepanze tra gli ingranaggi si manifestano come gravi difetti fisici nel prodotto finito.
Le matrici rotanti richiedono un allineamento microscopico. Le cavità emisferiche sinistra e destra devono combaciare perfettamente. Il disallineamento crea una cucitura sfalsata, nota in officina come labbro. Questo labbro distrugge la stabilità aerodinamica e crea un punto debole incline alla rottura nella canna. Gli ingegneri utilizzano strumenti di allineamento specializzati per garantire che le cuciture rimangano completamente a filo.
Inoltre, la temporizzazione della pompa dei medicinali deve essere sincronizzata con la rotazione dello stampo. La pompa di iniezione funziona secondo un rigoroso ciclo meccanico. L"iniezione del liquido troppo presto allunga il sigillo di gelatina, provocando forme oblunghe. L"iniezione tardiva provoca capsule con fossette poco riempite e prive di pressione idraulica interna. La calibrazione dell"ingranaggio della pompa sul momento esatto della chiusura della cavità forza la gelatina in una vera sfera.
Formare la sfera è solo il primo passo. L"ambiente di post-produzione determina la qualità del prodotto finale.
I paintball appena estrusi sono caldi e altamente flessibili. Assomigliano a piccoli palloncini pieni d"acqua. Stare seduti su un trasportatore consente alla gravità di tirare verso il basso il materiale di riempimento pesante. Il fondo si abbassa e si appiattisce. Una volta che la gelatina si indurisce con una macchia piatta, il prodotto è rovinato permanentemente.
Per contrastare questo problema, gli operatori dirigono la produzione nelle asciugatrici in linea. I cestelli cilindrici rotanti mantengono il prodotto in continuo movimento. Questa rotazione dinamica impedisce alla gravità di distorcere la forma. I ventilatori ad alto volume estraggono l"umidità in modo uniforme, cementando la geometria sferica.
L’industria del paintball sta attualmente sperimentando un massiccio spostamento verso formulazioni di riempimento basate su PEG completamente biodegradabili. Pur essendo rispettosi dell"ambiente, questi materiali sostenibili presentano proprietà di ritenzione termica e viscosità molto diverse rispetto alle tradizionali vernici a base di olio. Questa transizione complica il mantenimento della rotondità. I riempimenti alternativi polimerizzano a ritmi imprevedibili, aumentando il rischio di fossette o ovalizzazioni. I produttori lungimiranti ora si affidano all’essiccazione basata sui dati. Integrando sensori di umidità intelligenti e controlli HVAC assistiti dall"intelligenza artificiale, gli ingegneri regolano dinamicamente i tempi di asciugatura per contrastare comportamenti imprevedibili di polimerizzazione.
Il controllo di qualità finale si basa sullo smistamento automatizzato per individuare variazioni minori. Le selezionatrici a rulli calibrati utilizzano cilindri rotanti divergenti. Le capsule perfettamente rotonde cadono attraverso gli spazi appositi nei contenitori di raccolta premium. Forme sovradimensionate o ovali viaggiano più avanti lungo la linea per il rifiuto.
La produzione da torneo integra i rulli fisici con selezionatrici ottiche. I trasportatori ad alta velocità passano le capsule sotto più telecamere. Il software di riconoscimento delle immagini identifica microscopici punti piatti o forme irregolari. Un getto preciso di aria compressa espelle istantaneamente le unità difettose, garantendo rigorose garanzie di rotondità.
Tipo di attrezzatura | Scala di produzione | Tecnologia di guida | Funzioni di controllo della rotondità |
|---|---|---|---|
Incapsulatore su scala di laboratorio | Ricerca e sviluppo/piccoli lotti | Meccanica standard | Regolazione manuale del nastro, ideale per verificare la viscosità del riempimento e l"elasticità del guscio. |
Incapsulatore intelligente | Da medio ad alto | Servomotore azionato | Ispezione ottica automatizzata, touch screen PLC, regolazione automatica dello spessore della gelatina. |
Incapsulatore ad alta velocità | Produzione di massa | Trasmissione diretta avanzata | Nessun gioco degli ingranaggi, tamburi di raffreddamento automatizzati, mantiene un perfetto tempismo dello stampo a regimi elevati. |
Il passaggio da una nuova formula alla produzione di massa richiede un"attenta selezione delle attrezzature e un"attenta regolazione dei parametri.
Prima di procedere all'espansione, gli ingegneri convalidano le formule su una macchina Lab Softgel . Questa configurazione compatta testa lo spessore del guscio e la viscosità del riempimento in lotti controllati. La ricerca e sviluppo conferma che la formula ha l'elasticità corretta per mantenere una forma sferica sotto pressione senza sprecare centinaia di litri di materiale.
Una volta convalidate, le strutture vengono aggiornate a una macchina Softgel ad alta velocità per la produzione di massa. Le corse ad alto volume introducono fluttuazioni termiche. I modelli premium ad alta velocità utilizzano servomotori avanzati invece di collegamenti meccanici. Ciò elimina il gioco degli ingranaggi e mantiene un perfetto tempismo dello stampo a velocità superiori a 100.000 capsule all'ora. I tamburi di raffreddamento automatizzati stabilizzano le temperature del nastro, prevenendo l'accumulo di calore che causa la deformazione della forma durante i turni continui.
Anche le strutture di alto livello riscontrano difetti. La rapida risoluzione dei problemi riduce al minimo i tempi di inattività e gli sprechi di materiale in officina.
Le fossette indicano un riempimento insufficiente o un"asciugatura eccessivamente rapida. La capsula non ha pressione interna. Gli ingegneri devono calibrare la pompa di iniezione per un volume di riempimento più elevato o per ridurre la velocità di asciugatura dell"HVAC.
Gambi a forma di uovo dovuti a spessore del nastro non uniforme o temperature errate del cuneo. La soluzione prevede l"utilizzo di un micrometro per verificare lo spessore del nastro, la ricalibrazione degli spazi della scatola di distribuzione e il controllo degli elementi riscaldanti a cuneo in ottone.
Le cuciture sfalsate puntano direttamente al disallineamento del rullo dello stampo. Gli operatori devono arrestare la linea, riallineare i segni di fasatura dello stampo e controllare la sincronizzazione degli ingranaggi.
Le macchie piatte si verificano quando le capsule calde rimangono ferme. Garantire un trasferimento regolare dallo scivolo di uscita alle asciugatrici. Verificare che i cestelli ruotino al numero di giri corretto per mantenere il prodotto in rotazione.
I paintball di alta qualità hanno in genere una tolleranza di rotondità di più o meno 0,005 pollici. Qualsiasi cosa oltre questa variazione microscopica ha un impatto negativo sul modo in cui il paintball si inserisce nel barile del pennarello. Ciò porta a una scarsa efficienza dell"aria, traiettorie di volo irregolari e un alto rischio di rottura delle canne durante il gioco.
Sì, ma richiede modifiche altamente specifiche. La macchina deve essere dotata di utensili specializzati con cavità dello stampo perfettamente sferiche anziché di forme ovali standard. Inoltre, la produzione di paintball richiede un sistema di asciugatura molto più robusto per gestire le capsule più pesanti e prevenirne l"appiattimento.
Parametri critici come l"allineamento della matrice, i tempi della pompa di iniezione e lo spessore del nastro richiedono la calibrazione all"inizio di ogni turno di produzione. Gli operatori della macchina dovrebbero inoltre prelevare campioni casuali di controllo qualità ogni venti minuti durante un ciclo attivo per mantenere tolleranze rigorose.
Di solito si formano delle fossette durante il processo di essiccazione post-incapsulamento. Ciò accade se l"umidità della sala di polimerizzazione non è corretta o se il volume di riempimento iniziale della vernice era troppo basso. La capsula non ha una pressione idraulica interna sufficiente per rimanere perfettamente sferica mentre il guscio di gelatina si indurisce.
La gelatina è altamente sensibile alla temperatura. Il calore eccessivo fa sì che i nastri si ammorbidiscano troppo, portando a forme ovali allungate mentre passano attraverso le fustelle. Al contrario, temperature troppo basse impediscono una corretta sigillatura delle giunture, causando la rottura delle capsule sotto pressione.
Gli ingegneri utilizzano misuratori laser di precisione o comparatori a quadrante altamente calibrati montati direttamente sopra i tamburi di raffreddamento. Ciò consente il monitoraggio in tempo reale. Se lo spessore si discosta dallo standard compreso tra 0,030 e 0,040 pollici, gli operatori possono regolare immediatamente le scatole di distribuzione.
Il mantenimento di tolleranze sferiche rigorose richiede attrezzature di precisione e dati di produzione affidabili. L"aggiornamento della tua linea di incapsulamento elimina le rotture del cilindro e migliora la reputazione del tuo marchio sul campo. Che tu abbia bisogno di una struttura compatta di ricerca e sviluppo o di una linea di produzione ad alta velocità completamente automatizzata, la scelta del macchinario giusto è fondamentale. Esplora la gamma completa di soluzioni di incapsulamento avanzate di Sinagel per ottimizzare oggi stesso il tuo processo di produzione.


